失蜡工艺流程及设备:以花朵形戒托为例
用一枚六瓣花形银戒托讲解失蜡铸造:从结构设计、雕蜡与打印模型,到浇道、包埋、焙烧、铸造和修整,梳理设备用途及铸后镶嵌的衔接。
文章目录
一枚花朵形戒托,花瓣要有起伏,花心要留出镶石位置,下面还要连接能佩戴的戒圈。这种造型用金属直接雕出来,需要逐步切削和塑形;失蜡铸造则提供了另一条路:先把形状做成容易加工的模型,再将它转成金属。
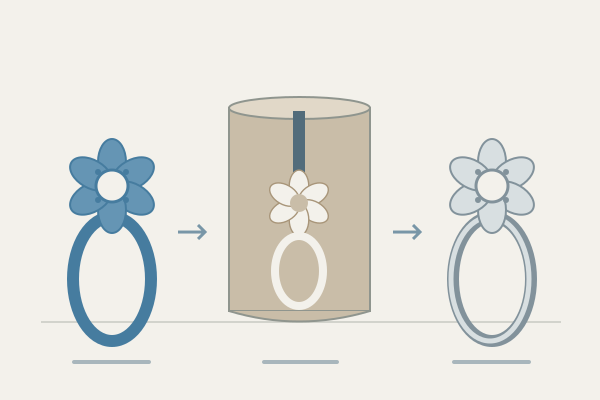
“失蜡”说的是模型在制造过程中被去除。蜡模外面包上耐火材料,待材料固化,再把蜡去掉,内部留下与模型对应的空腔。熔融金属填入空腔,冷却后拆掉铸型,就得到金属毛坯。首饰领域常把这套方法称为熔模铸造或包埋铸造。
下面以一枚六瓣花形的 925 银戒托为例:花心计划镶一颗圆形宝石,花瓣承担装饰,戒圈与花头在模型阶段连成整体。我们先铸空戒托,再进行修整与镶嵌,不采用带石铸造。这个例子用于解释流程,具体尺寸和工艺参数需要结合实际宝石、合金与设备确认。
一、先把花形画成可以制作的结构
花瓣、石位与戒圈,要一起考虑
设计图至少要看正面、侧面和底部。正面决定六瓣是否均衡;侧面检查花头高度、花瓣起伏及石位;底部检查戒圈连接、清理空间和宝石底尖的容纳位置。
可以把花头直径约 12mm、中央圆石约 4mm 作为讨论比例的起点,但这不是通用生产尺寸。宝石的实际直径、腰部与底部形状,都会影响石位;戒围也应先测量,再确定最终内径。
花瓣边缘不要只追求薄。模型里的一条细边,还要经历金属充填、清理、打磨和佩戴。花瓣根部与戒圈连接处需要连续、合理的过渡,避免装饰做得漂亮,结构却只靠一个很小的接点支撑。
本例把花瓣和镶爪分开设计:花瓣负责造型,花心周围留出爪的毛坯与加工余量。最终石座在铸后按实际宝石修配,不在蜡模里把爪直接做成已经压紧宝石的姿态。装饰花瓣与固定宝石的镶爪,不能只凭外观相似就互相替代。
提前问清三个制作问题
铸造方能稳定复制哪些薄壁与细节?镶嵌师能否接近爪根和石座?抛光工具能否进入花瓣之间?这三件事会影响造型,不宜等到金属已经铸出才讨论。
从模型到金属成品,还会受模具、模型材料、合金收缩与后续加工影响。补偿值应通过生产系统和样件确定,不要把某个固定百分比套在所有蜡、树脂和金属上。
二、制作模型:雕蜡与数字建模两条路线
手工雕蜡,适合体会形体关系
常用工具包括首饰雕刻蜡、锯架、蜡锉、雕刻刀、蜡笔或电热蜡刀、卡尺,以及用于检查戒围的工具。先做出戒圈和花头的大体块,再分出花瓣,最后处理边缘、凹槽与花心。
不必一开始就刻细密花纹。先检查轮廓、厚薄与对称,确认连接部位没有脆弱细颈,再做表面细节。蜡模上的刀痕也可能被复制到铸件上,想让金属少修整,模型表面就应先处理好。
如果采用加蜡拼接,接合处要完整、平顺,不能只在表面搭一点蜡。修完后从不同方向检查花瓣根部和爪根,再测一次戒圈尺寸。首饰蜡雕工具资料可以帮助认识不同刀形的用途,实际操作仍需要练习。
CAD 与打印,适合重复调整和控制对称
数字路线通常是建模、检查厚度与连接、输出文件、打印、去支撑,再按材料要求清洗、干燥或后固化。设备包括建模电脑、兼容的珠宝打印机,以及对应的后处理设施。
直接铸造需要适合这条工艺的材料,普通展示树脂不能默认拿来代替。不同铸造树脂的清洗、固化、热膨胀和残留控制要求也不同,应按具体产品说明操作。Formlabs 的铸造说明强调了打印件清洗干燥及包埋材料、焙烧流程的匹配。
打印后的层纹和支撑痕,也可能进入最终表面。支撑位置要考虑后续修整,尤其避免把难清理的痕迹留在花瓣内侧或石位附近。打印精度高,只解决模型的一部分问题,不能跳过可铸性检查。
三、只做一枚,不一定需要翻模注蜡
手工蜡模或兼容的直铸打印模型,可以直接进入接浇道和包埋。若希望批量复制,则可能先用母版制作橡胶或硅胶模,再通过注蜡机生产多枚蜡模。
这时会增加模框、适用的制模材料、切模工具和注蜡设备。使用需要加热硫化的材料时,还需要相应硫化设备;常温固化硅胶则按它自己的工艺处理。母版耐温、倒扣和开模路线,都要提前考虑。
花朵形戒托的花瓣与爪间缝隙,可能使脱模更复杂。批量前先确认模具能否完整复制并顺利取出蜡件。Rio Grande 的流程概述区分了制模、注蜡和可直接进入铸造的模型路线。
四、接浇道:给金属留出进入和补缩的路径
浇道是连接模型与浇入口的通道。单件可以接一条主要通道,多件常接到中央蜡杆上,形成“蜡树”。准备的工具主要是浇道蜡、蜡刀或蜡笔、浇口底座和匹配的钢制铸筒。
本例要看金属怎样从戒圈区域进入花头,能否到达花瓣末端和镶爪。连接点还应便于铸后切除和修平,尽量避开难以恢复的展示面。把浇道简单理解成“越细越省金属”,容易忽略充填和补缩。
是否需要更多连接、通道的尺寸与方向,应结合厚薄变化和铸造方法确定。花头较厚而花瓣较薄时,要特别检查厚部与细部的供料关系,不能只照搬另一枚简单戒圈的接法。
模型与铸筒壁、顶部之间还要有适当的包埋层厚度,多件之间也要留空间。具体距离按选用包埋粉和设备说明确认。树接好后记录模型与浇道重量,结合材料密度、浇口及设备需求计算金属量,不能只准备成品预计重量。
五、包埋与焙烧:把模型变成耐火空腔
包埋材料不是普通装修石膏
包埋粉需要在工作时间、强度、热膨胀和耐热性上适配铸造。925 银常使用与该合金和模型兼容的首饰包埋材料;若换成铂合金等不同体系,不能沿用同一套材料与设备假设。
设备包括电子秤、量水工具、混料容器、计时器和真空脱泡设备。按产品规定称量,将粉加入已量好的水中,完成搅拌和脱泡,再让浆料包围模型。真空混料机与带钟罩的包埋脱泡平台是不同配置,应按设备能力安排操作。
浆料要进入花瓣缝隙和爪根周围。模型表面残留的气泡会占据浆料本该覆盖的位置,铸后可能形成金属凸点。配比、搅拌和抽真空应在材料工作时间内完成,再静置到规定强度,不能为了赶进度提前搬动或加热。可参考真空包埋设备说明,其中参数只适用于相应系统。
脱蜡与焙烧,承担不同任务
脱蜡主要去除模型蜡;焙烧还要清除残留,并使铸型达到适合后续铸造的状态。使用带程序控制的焙烧炉,按材料规定安排升温、保温及铸型温度,必要时配合蒸汽脱蜡设备。
可铸造树脂的去除过程与蜡不同,不能把蜡能流出的现象当成所有打印材料的处理依据。Ransom & Randolph 的树脂兼容说明也要求匹配其包埋材料和焙烧体系。
这里不提供一条通用温度曲线:模型材料、铸筒尺寸、装炉量和包埋粉都会影响流程。应把材料说明、合金要求和炉子能力对应起来,记录实际程序。焙烧炉同时需要适合工艺的排气配置,不能用普通家用烤箱代替。
六、熔炼与铸造:把空腔转成金属毛坯
首饰铸造常见真空辅助、离心以及真空加压等方法。它们通过不同方式帮助金属进入铸型,选择时要确认铸筒、密封方式、加热系统和合金范围,而不是只比较机器名称。
熔炼可以使用与工艺匹配的电阻或感应加热设备,也有配套火焰熔炼方案。坩埚必须适用于目标合金,金属与熔炼工具按设备要求保持清洁、干燥;用已知成分的铸造合金,避免随意混入不明旧料。
对花形戒托,重点是细花瓣和爪能否充满,以及厚部是否获得合理供料。铸型温度、金属状态与转移节奏需要共同控制。出现缺角时,不能只靠继续提高温度处理,还要检查浇道、残留与设备状态。
焙烧炉控制的是铸型,熔炼系统处理的是金属,两者用途不同。真空脱泡设备也未必能承担铸造;即便一台机器同时具有两种功能,所用平台、铸筒与操作流程仍需分别确认。
七、清理、修整,再准备镶嵌
浇注后先按合金与设备要求冷却,再进行脱模和清理。适合某些铸件的水淬拆粉方式,不能自动用于所有合金、材料或带石铸件,也不能把尚有液态金属的系统直接入水。
脱除包埋材料后,切去浇道,锉平连接点,再用吊机或微型电磨、锉刀、砂纸逐步修整。表面氧化物采用与合金兼容的清理工艺,药液按产品说明处理。花瓣夹缝、镶爪根部和戒圈内部,都要检查有没有残粉或毛刺。
抛光前先检查缺肉、裂纹、变形和孔隙。表面孔隙可能反映内部问题,不能只追求把表面磨亮;关键承力部位有明显缺陷时,应评估重做而不是直接镶石。GIA 的质量案例说明了孔隙和结构问题对首饰可靠性的影响。
接着核对戒围、花头连接、爪的完整性以及实际宝石能否就位。石座用适合的工具逐步修配,保证支撑位置与宝石相符,再进行预抛光与镶嵌。本例做到“可供镶嵌的戒托”即可;压爪、最终修爪及成品检查属于后续工序。
花瓣磨得越圆润,未必就越好。过量抛光会损失细节,也可能削弱镶爪和连接处。镶嵌后的清洗,还要依据宝石的材质与处理情况选择,不能默认所有宝石都适合超声清洗。
八、设备怎么配,先看你承担哪一段
| 工序 | 工具或设备 | 主要用途 |
|---|---|---|
| 设计与测量 | 草图工具、CAD、卡尺、戒围工具 | 确定比例、尺寸与结构 |
| 手工制模 | 雕刻蜡、锯、蜡锉、雕刻刀、蜡笔 | 制作与修整一次性模型 |
| 数字制模 | 兼容打印机及清洗、干燥、固化设施 | 制作适合相应铸造流程的模型 |
| 重复复制,可选 | 模框、制模材料、注蜡机及相应制模设备 | 从母版得到多枚蜡模 |
| 接树与包埋 | 浇道蜡、底座、铸筒、秤、混料和真空设备 | 建立通道,制作包埋铸型 |
| 脱蜡与焙烧 | 程序焙烧炉、排气设施,可选脱蜡设备 | 去除模型并准备铸型 |
| 熔炼与浇注 | 匹配的坩埚、熔炼系统与铸造设备 | 熔化合金并充填空腔 |
| 修整与检查 | 锯、锉、吊机、磨料、抛光设备、放大观察工具 | 去浇道、保留细节、检查缺陷 |
工作空间还要配套处理包埋粉尘、焙烧排气和抛光粉尘。部分首饰包埋材料含可吸入结晶二氧化硅,应按所用材料的安全数据表配置局部控制与防护,不用干扫或吹气扬起残粉。制造商的材料安全提示可作为认识这类要求的入口,具体以实际产品为准。
如果只是制作少量戒托,可以自己完成设计和蜡模,把包埋、焙烧与铸造交给具备设备的工坊。交接时说明合金、模型材料、戒围、石位和后续加工要求,保留样件记录,再决定是否建设完整铸造环节。
用这枚花形戒托,检查流程是否闭合
开始包埋前,模型应具备清楚的轮廓、完整连接和可加工的石位;铸后毛坯应检查花瓣、爪和戒圈是否完整;修整后再确认尺寸、结构与镶嵌空间。
| 观察到的问题 | 优先检查的环节 |
|---|---|
| 花瓣末端缺失、爪未充满 | 模型厚薄、浇道、焙烧残留、充填条件 |
| 表面出现小金属凸点 | 模型表面气泡、浆料润湿与脱泡 |
| 表面粗糙或出现异常金属薄片 | 模型质量、包埋强度、铸型裂损与热过程 |
| 孔隙、连接处不可靠 | 供料与凝固、合金状态、污染及铸造条件 |
| 戒围或石位偏差 | 模型尺寸、补偿、变形与修整量 |
这张表是排查入口,不代表一个现象只有一个原因。保留模型照片、材料批次、焙烧程序和铸造记录,每次有针对性地调整,才能知道改动是否有效。
失蜡工艺的价值,是把复杂造型转成可生产的金属结构。花瓣的起伏可以先在蜡中塑造,细节也能由模型传递给铸件;与此同时,通道、材料、热过程和修整都会影响结果。做好一枚花朵戒托,需要把这些环节连起来,让它既像一朵花,也成为尺寸准确、结构完整、能够可靠镶嵌的首饰部件。